ロックウールパネルの作り方
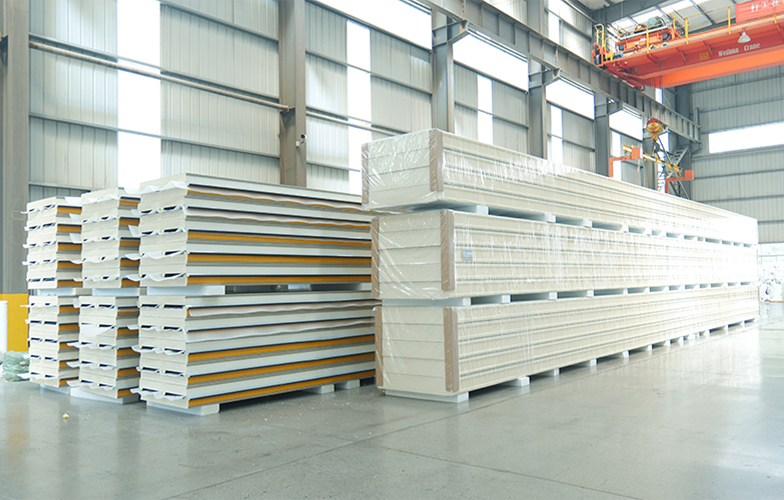
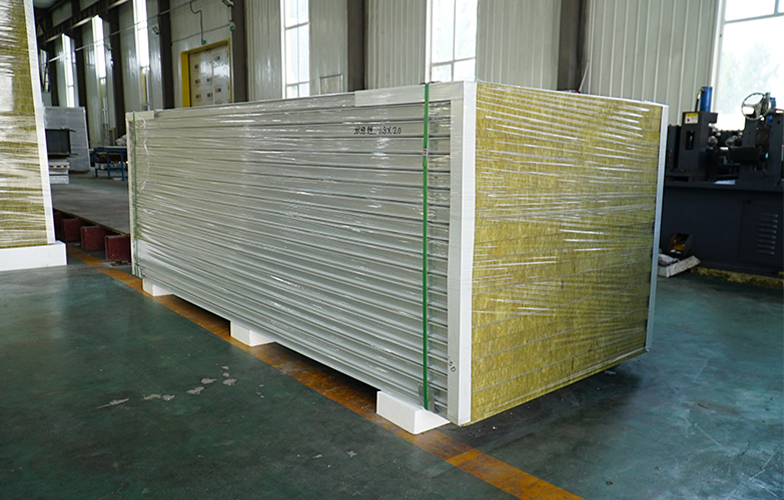
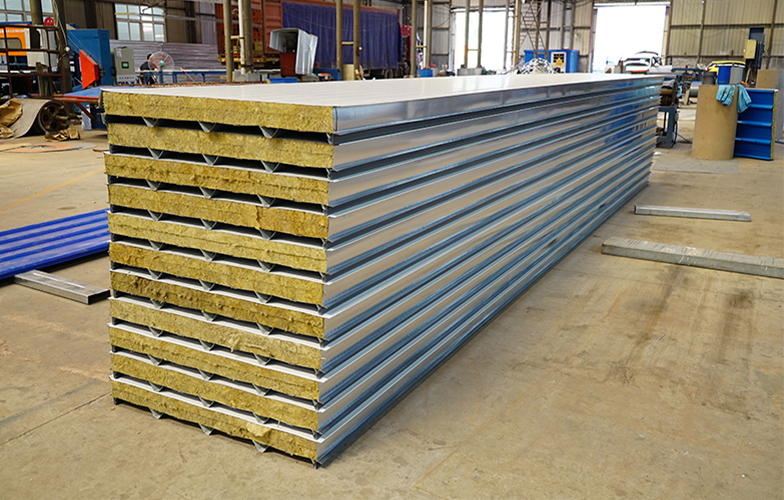
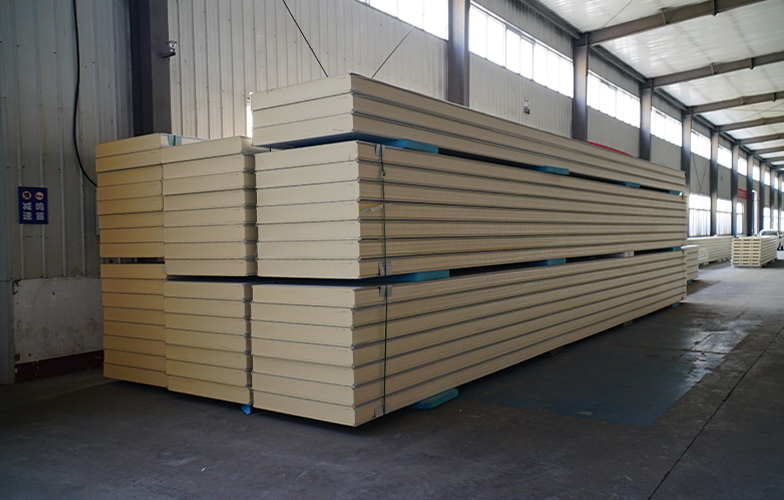
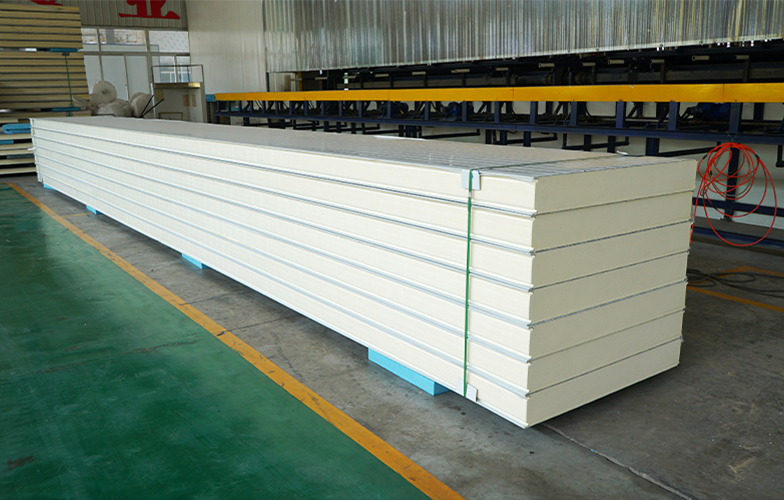
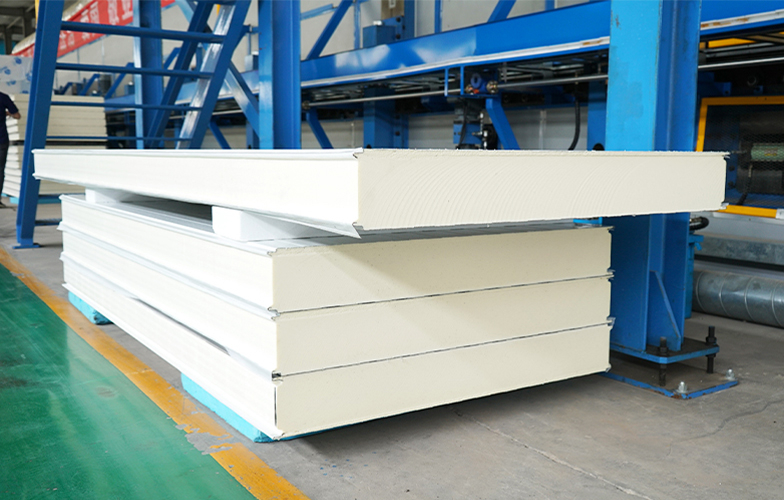
ロックウールパネルは、玄武岩などの鉱物原料を微細な石繊維に紡ぎ、それを硬質断熱スラブに成形し、金属被覆材の間に接着して製造されます。ロックウールサンドイッチパネルの製造工程は、2つの連続した段階から成ります。第一に、メーカーがロックウールコアを製造・硬化させ、第二に、そのコアをプロファイル加工された鋼板にラミネートし、継ぎ目を形成し、パネルを所定の長さに切断し、完成品を検査します。
その結果、ミネラルウールコアを備えたプレハブ式の壁パネルまたは屋根パネルが得られ、優れた断熱性、高い遮音性能、そして不燃性のコアを有します。ただし、耐火等級は試験されたパネルアセンブリ全体に帰属するものであり、単に見積書に「ロックウール」と記載されているからといって保証されるものではありません。
本ガイドでは、ロックウールパネルの製造方法、繊維方向と密度が重要な理由、品質確認方法、そして購入者がSHANGHEのようなサプライヤーにプロジェクト発注前に依頼すべき事項について説明します。
簡潔な回答
典型的なロックウールサンドイッチパネルの製造工程は以下の手順を含みます。
鉱物原料を選別し、配合する。
高温炉で鉱物混合物を溶融する。
溶融物を微細な鉱物繊維に繊維化する。
必要に応じてバインダーと撥水添加剤を塗布する。
繊維を成形、配向、硬化させて硬質ロックウールスラブにする。
スラブを必要なパネルの幅と厚さに切断または配置する。
鋼板コイルを準備し、パネルプロファイルを成形する。
接着剤を塗布し、ロックウールコアを表面材の間に配置する。
複合パネルをプレス、ラミネート、硬化する。
所定の長さに切断し、検査、梱包、設置準備を行う。
正確な機械、バインダー配合、密度、パネルプロファイル、生産速度は工場や製品タイプによって異なります。信頼できるサプライヤーは、どの工程が連続的で、どの工程がバッチ式で、完成したパネルにどの試験文書が適用されるかを説明できる必要があります。
ステップ1:原材料の選定と準備
ロックウールは鉱物原料から始まります。玄武岩は、高温で安定した繊維を形成するために必要な鉱物組成を提供するため、一般的な主要原料です。製造レシピによっては、メーカーはドロマイト、その他の適切な鉱物、および選別された再生鉱物材料も使用することがあります。
溶融の前に、原料は目標とする繊維特性に応じて計量および混合されます。レシピは以下に影響します:
繊維径と繊維長
溶融挙動とエネルギー消費
コア密度と弾力性
熱伝導率
耐熱性
バインダー需要と最終的な機械的強度
原料の選択だけが品質を決める要因ではありません。一貫した配合も同様に重要です。鉱物混合物の変動は繊維構造に影響を与える可能性があり、不適切な保管はプロセスに湿気や汚染をもたらす可能性があります。
ステップ2:鉱物混合物の溶融
調合された鉱物混合物は炉に投入され、溶融鉱物メルトになるまで加熱されます。工業用ストーンウールの製造では非常に高い温度が使用され、正確な温度は炉の設計と原料の配合に依存します。
この段階で、製造業者は以下を管理します:
炉の温度安定性
メルトの粘度
供給速度
エネルギー投入量
スラグまたは未溶融粒子の含有量
安定したメルトが不可欠です。メルトが粘性すぎると、繊維が不均一になったり、未繊維化粒子が含まれたりする可能性があります。プロセスが制御されていない場合、得られるウールの密度、弾力性、および熱性能にばらつきが生じる可能性があります。
ステップ3:溶融材料の繊維化
溶融した鉱物は、紡糸または繊維化システムを通じて繊維に変換されます。メルトは細いストランドに引き伸ばされ、多くの空気層を持つウール状の構造を形成します。
これらの空気層が熱伝達を低減し、鉱物組成が材料に耐高温性を与えます。繊維化装置と工程管理が繊維ネットワークの均一性に影響を与えます。サンドイッチパネルコアの場合、均一性が重要です。なぜなら、コアは鋼板の表面材に断熱性と支持力の両方を提供しなければならないからです。
繊維化段階では、メーカーは以下のバランスを管理します。
熱・音響性能のための細い繊維
機械的完全性のための十分な繊維長
低い未繊維化含有率
生産幅全体にわたる均一な分布
ステップ4:バインダーと撥水処理の追加
新たに形成された鉱物繊維はルーズマットに集められます。少量のバインダーが一般的に使用され、硬化後に繊維がまとまるのを助けます。製品設計によっては、コアに撥水処理が施されることもあります。
バインダーシステムは慎重に管理されなければならない。バインダーが少なすぎるとスラブの一体性が低下し、有機バインダーが多すぎると煙、防火等級、排出ガスに影響を与える可能性がある。これが、防火等級をコア材の名称だけで推測するのではなく、正確な製品とパネルアセンブリに紐付けるべき理由の一つである。
購入者にとって有用な質問には以下が含まれる:
宣言されたコア密度は?
宣言された熱伝導率は?
コアは疎水性または撥水性があるか?
どの試験報告書がバインダー含有製品を対象としているか?
防火等級はコアのみを対象としているか、それとも完成したパネル全体を対象としているか?
ステップ5:ロックウールスラブの成形と硬化
緩いファイバーマットは制御された厚さと密度に成形され、その後硬化炉を通過する。熱がバインダーを活性化し、繊維を安定した断熱スラブに固定する。
硬化プロセスは以下に影響を与える:
厚さ公差
密度分布
圧縮強度
面材に垂直な引張強度
寸法安定性
パネル積層時の接着性能
サンドイッチパネルの場合、コアは切断、取り扱い、接着、圧縮の際に安定している必要があります。見た目に問題のないスラブでも、密度が不均一であったり、意図したパネルシステムに必要な引張強度が不足していると、不良となる可能性があります。
工程6:サンドイッチパネル用コアの切断と配向
ロックウールスラブが硬化した後、パネル製造幅に合わせてストリップまたはボード状に切断されます。多くの構造用サンドイッチパネルの設計では、主繊維が金属表面材に対して垂直に走るようにコア片が配置されます。この配置は、しばしばラメラまたはラメラ配向と呼ばれ、表面材間におけるコアの引張性能の向上に役立ちます。
この工程は、ロックウールが繊維質で方向性を持つため重要です。コアの切断方法と配向は、以下に影響を与える可能性があります:
コアと鋼板間の接着強度
パネル全体の引張強度
層間剥離への耐性
パネル取り扱い時の安定性
風荷重やその他の荷重下での構造挙動
したがって、供給業者は「ロックウールコア」だけでなく、コア密度、方向、厚さの許容差、および関連する機械的特性を指定する必要があります。
ステップ7:鋼製フェーシングの準備
コアが準備されている間、金属フェーシングは鋼コイルから加工されます。鋼は通常、プロジェクトの環境に合わせて選択された防食および仕上げシステムで亜鉛メッキまたはコーティングされます。
鋼製フェーシングの工程には一般的に以下が含まれます:
シートの巻き戻し
必要な場合の表面の洗浄または準備
保護フィルムまたは製造保護の適用
壁または屋根プロファイルのロール成形
エッジ形状と継手プロファイルの作成
幅、平坦度、コーティング状態の確認
対面厚さ、コーティングの種類、プロファイル、および接合部の形状は、耐候性、耐荷重性、外観、耐火性能に影響を与えます。耐火パネルを指定する際、試験されたアセンブリで異なる対面ゲージやコーティングシステムが使用されていた場合、コアの証明書のみに基づいて指定すべきではありません。
ステップ8:接着剤の塗布とコアの配置
プロファイルされた金属対面が生産ラインに配置され、パネルの設計に従って接着剤が塗布されます。準備されたロックウールコアがその後、対面の間に配置されます。
接着剤は、大きな空隙や過剰な溜まりを残さずに、必要な接着面積をカバーしなければなりません。接着剤の分布が不十分だと、以下の問題が発生する可能性があります:
局所的な剥離
表面の波打ち
パネルの剛性低下
損傷箇所での水の侵入経路
取り扱いや使用中の破損
ラインはまた、コア、鋼製対面、および縦方向の接合部の位置合わせを制御する必要があります。小さな位置合わせの誤差は、設置後に隙間や不均一な接合部として目に見えるようになることがあります。
ステップ9:パネルのプレス、ラミネート、硬化
3層を圧着することで、接着剤がロックウール芯材と鋼板表面を結合させます。設備や接着システムに応じて、パネルは連続式ダブルベルトプレスまたは非連続式プレスシステムを通過します。
ラミネート工程では、製造業者が以下を管理します:
パネルの厚さ
プレス圧力
ライン速度またはプレス時間
接着剤の硬化条件
芯材の圧縮
外装材の位置合わせ
目的は、3枚の緩く組み合わされた層ではなく、安定した複合パネルを作ることです。適切に接着されたパネルは、輸送、設置が容易で、接合部の気密性を保ちやすくなります。
ステップ10:切断、継ぎ目仕上げ、表面保護
複合材が必要な取扱強度に達した後、パネルは指定された長さに切断されます。エッジと継手の形状は、隣接するパネルが相互にロックしたり、必要なシーラントと固定配置で接合できるように仕上げられます。
一般的な仕上げ作業には以下が含まれます:
パネルをプロジェクト長に切断する
露出したコア部分をトリミングする
実(さね)はぎ加工または隠し継ぎ手の形状を確認する
塗装鋼板に保護フィルムを貼付する
ラベルとバッチ識別を追加する
対応するフラッシングと付属品を準備する
完全なパネルソリューションは、フラットパネルだけではありません。フラッシング、ファスナー、シーラント、クロージャー、防火処理の詳細が、設置された壁が設計通りに機能するかどうかを左右します。
ステップ11:品質管理と試験
品質管理は、梱包場だけでなく、生産工程全体を通じて実施されるべきです。専門工場では、原材料と完成パネルの両方をチェックします。
一般的な工程内チェックには以下が含まれます:
鋼板の厚さと塗装状態
パネルの幅と長さ
コアの厚さと密度
平坦性と外観
接着剤の塗布範囲
接着の完全性
継ぎ目の寸法
パネルの重量
梱包状態
市場およびプロジェクト仕様に応じて、ドキュメントには熱伝導率、圧縮強度または引張強度、吸水率、火災反応分類、耐火試験結果、音響データ、および荷重/スパン情報が含まれる場合があります。
ロックウール芯材の分類はパネルの耐火性と同じではありません
この区別は、あらゆる真剣な購入検討において示されるべきです。
火災反応とは、材料が火にさらされたときの挙動を表します。ロックウールが選ばれるのは、試験された製品と分類システムに応じて、その鉱物芯材が不燃性であるか、可燃性がごく限られているためです。
耐火性とは、完全な壁、屋根、または間仕切りアセンブリが、火災曝露下で指定された性能をどれだけの時間維持できるかを表します。その結果は、パネルの厚さ、表面材、継手、固定具、支持部、貫通部、および防火措置の詳細によって決まります。
コアデータシートだけでは、完全な壁がEI 60またはEI 120の耐火性能を持つことを証明できません。プロジェクトに必要な正確なパネルシステム、厚さ、設置構成をカバーした試験報告書を要求してください。
連続生産と非連続生産のロックウールパネル製造
主に2つの生産アプローチがあります:
連続生産
連続ラインでは、鋼板コイル、接着剤、コア材、プレス装置が連携したプロセスとして動作します。このアプローチは、標準的なパネルタイプの繰り返し生産に適しており、適切に管理されれば一貫した寸法を提供できます。
非連続生産
非連続プロセスでは、パネルは個別のバッチまたはセクションで組み立てられ、プレスされます。これは、カスタマイズされたサイズ、特殊な表面材、小ロット生産、またはより長いプレス時間と硬化時間を必要とする設計に役立ちます。
どちらの方法も、すべてのプロジェクトに自動的に優れているわけではありません。購入者は、完成したパネルの文書化された特性、接着品質、公差、試験済みの耐火性能、および要求される納期を満たす能力を評価する必要があります。
一般的な材料と性能パラメータ
以下の範囲は一般的な業界の参考値であり、製品データシートや試験報告書の代わりにはなりません。
| パラメータ | ロックウールサンドイッチパネルの一般的な仕様 |
| コア密度 | パネルの設計により、約80~150 kg/m³ |
| コア厚さ | 一般的に約50~200 mmの範囲で選択される |
| 熱伝導率 | 密度と試験方法により、多くの場合約0.033~0.045 W/(m·K) |
| 鋼板表面材 | 一般的に亜鉛メッキ鋼板またはカラー鋼板。厚さと塗装はプロジェクトに依存する |
| パネル用途 | 試験済みシステムが許容する場合の壁、屋根、間仕切り、産業建築物および耐火区画 |
| 主なトレードオフ | より高い防火・防音性能を実現するが、フォームコアよりも重量が大きく、ミリメートル当たりの断熱性能が低い |
実際の値は、コア配合、繊維配向、フェーシング仕様、接着システム、試験温度、および測定に使用される規格によって異なります。
サプライヤーが本物のロックウールパネルを製造しているか確認する方法
見積もりを依頼する前に、サプライヤーに以下を提供するよう依頼してください。
コア密度、厚さ、熱伝導率、機械的特性を記載した技術データシート。
コアの配向と、コアがフェーシングにどのように接着されているかについての明確な説明。
コアの耐火性分類、および入手可能な場合は完成パネルについても別途分類。
プロジェクトでEI、REI、またはその他の時間ベースの評価が必要な場合の耐火性能報告書。
試験されたパネルの厚さとフェーシング仕様。これにより、報告書と見積もりを比較できます。
コア、ジョイントプロファイル、接着状態を示すサンプルまたは断面写真。
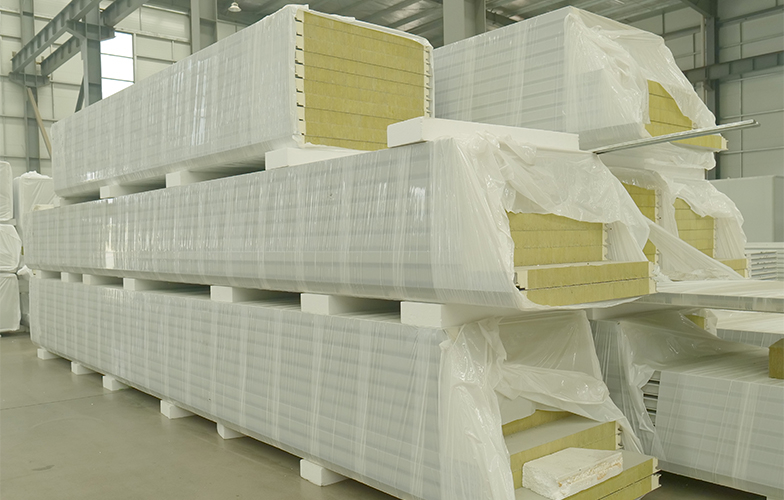
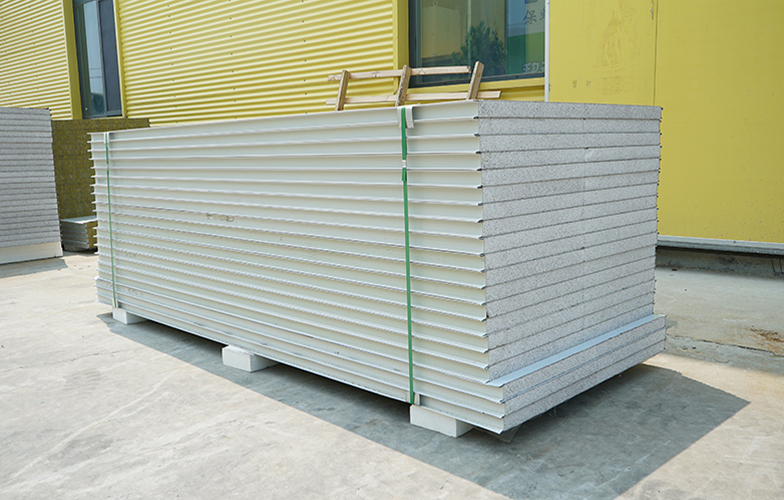
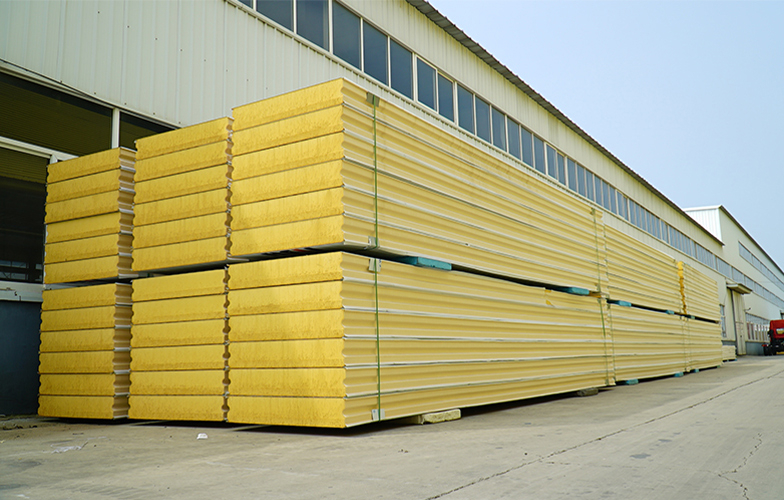
必要な輸送ルートに対する品質管理および梱包計画。
フラッシング、ファスナー、シーラント、クロージャーを含む付属品のリスト。
見積書に「A級防火ロックウールパネル」とだけ書かれ、試験規格、パネル構造、密度、厚さ、証明書の範囲が特定されていない場合は注意してください。
よくある質問
Q: 小規模な作業場でロックウールパネルを製造できますか?
A: 鉱物ウールコアの製造には、高温溶融および繊維化設備、バインダー塗布、成形、硬化が必要です。完成したロックウールコアをサンドイッチパネルに積層するのは別の工業プロセスであり、管理された接着剤塗布、プレス、品質検査も必要です。安全で信頼できるDIYプロセスではありません。
Q: ロックウールを作るのにどのような原材料が使われますか?
A: 玄武岩やその他の適合する鉱物材料が一般的に使用されます。一部の製造レシピでは、ドロマイトや選別された再生鉱物材料も使用されます。正確なレシピはメーカー固有であり、製品名だけから推測すべきではありません。
Q: ロックウールパネルがPUやEPSパネルより重いのはなぜですか?
A: ロックウールは高密度の鉱物繊維材料であり、一方PUとEPSは低密度のポリマーフォームです。余分な質量はロックウールに強い遮音性能と防火関連性能をもたらしますが、構造支持、取り扱い、輸送計画にも注意を払う必要があります。
Q: ロックウールサンドイッチパネルは防火ですか?
A: ミネラルウールコアは不燃性または難燃性の性能のために選定されていますが、「防火」は完全な仕様ではありません。完成したパネルと設置されたアセンブリは、関連する燃焼反応性および耐火性の基準に照らして評価する必要があります。
Q: ロックウールパネルとミネラルウールパネルの違いは何ですか?
A: 「ミネラルウール」はより広いカテゴリーです。「ロックウール」または「ストーンウール」は一般に、岩石ベースの鉱物原料から作られた繊維を指します。正確なコア材料、密度、試験文書をサプライヤーの技術ファイルで確認してください。
Q: ロックウールサンドイッチパネルの製造にはどのくらい時間がかかりますか?
A: リードタイムは、注文数量、パネル厚、色、プロファイル、生産スケジュール、付属品、出荷準備に依存します。サプライヤーは、完全なプロジェクト仕様書を受け取った後、生産および梱包スケジュールを確認する必要があります。
なぜSHANGHEからロックウールパネルを調達するのか?
SHANGHEは中国を拠点とする断熱サンドイッチパネルおよびプレハブ建築システムのメーカーであり、プロジェクトバイヤー向けにロックウール、PU、PIR、EPSコアパネルを供給しています。ロックウールパネルプロジェクトにおいて、SHANGHEは以下の調整を支援できます:
必要な厚さ、密度、音響目標、耐火仕様に基づくコアの選定
鋼板表面材、プロファイル、接合部タイプ、長さ、色を含むパネルのカスタマイズ
見積書が試験基準と各レポートの範囲を特定できるようにするための書類レビュー
フラッシング、ファスナー、シーラント、および重量のあるミネラルコアパネル用の輸出梱包を含む付属品と梱包
工場直送プロジェクトのコミュニケーション:数量、最小注文数量、生産スケジュール、納期計画をカバー
プロジェクト見積もりのご依頼:SHANGHEに建物の種類、目的地、壁または屋根の面積、パネルの厚さ、必要な耐火等級、鋼材の仕様と数量をお送りください。適切なパネルは、プロジェクトの要件から選択されるべきであり、一般的な「耐火」ラベルから選ぶべきではありません。


